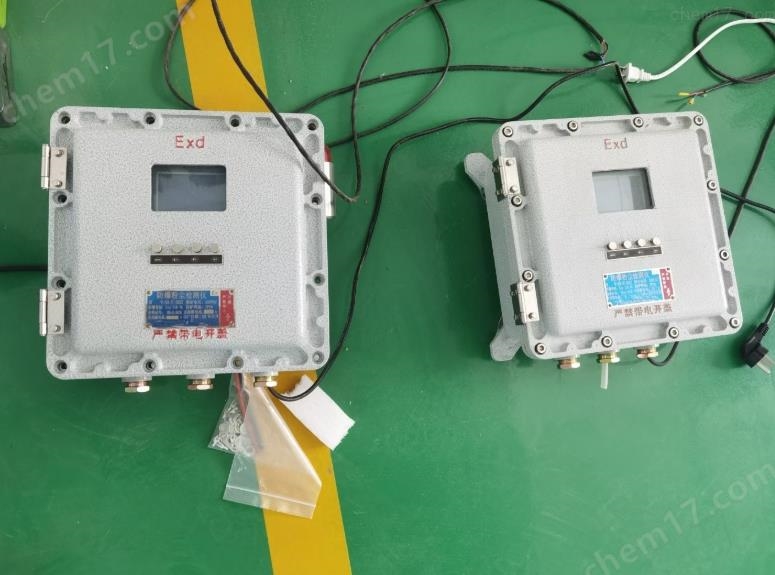
防爆式粉尘检测报警仪是面向可燃性粉尘环境设计的安全监测设备,用于实时检测空气中悬浮粉尘浓度,并在浓度接近或超过设定阈值时发出声光报警。与普通粉尘检测仪不同,它强调设备自身防爆安全,能够在煤矿、化工、粮食加工、金属打磨、木材加工、制药等存在爆炸风险的场所稳定运行。
在涉及铝粉、镁粉、煤粉、面粉、木粉、树脂粉等可燃性粉尘的生产系统中,粉尘浓度监测不仅关系到职业健康,也直接影响防爆安全管理。防爆式粉尘检测报警仪通过连续监测、阈值判断和报警输出,为通风除尘、停机联锁、人员疏散和应急处置提供数据依据,是工业粉尘防爆体系中的重要感知节点。
一、主流检测原理与适用场景
防爆式粉尘检测报警仪通常采用光散射法、静电感应法等技术路径,不同原理适用于不同工况。
1.光散射法:利用激光或红外光照射粉尘颗粒,检测散射光强度并推算浓度。该方法响应速度快、灵敏度较高,适合车间环境、作业点位和需要实时报警的在线监测场景。其局限性在于高湿、油雾或水雾环境可能产生干扰,需结合工况采取防护或修正措施。
2.静电感应法:通过感应粉尘颗粒在管道中运动时产生的电荷变化,反映粉尘浓度趋势。该方法无光学窗口,耐高温、耐磨损,适合除尘管道、粉体输送管道和烟道等恶劣工况。但其输出通常受粉尘荷电特性、流速和粒径影响,更适合作为趋势监测或泄漏报警使用。
选型时应首先明确监测目标。若关注车间职业健康和环境浓度,宜优先选择灵敏度较高、响应稳定的光散射式仪器;若关注除尘系统运行状态、滤袋破损或管道泄漏,则可考虑静电感应式在线监测装置。
二、防爆设计是核心安全前提
防爆式粉尘检测报警仪与普通粉尘仪的关键区别在于防爆能力。在可燃性粉尘环境中,检测设备本身不得成为点火源。因此,防爆等级、温度组别、外壳防护和安装方式必须与现场危险区域相匹配。
粉尘防爆环境通常涉及21区、22区等危险区域划分,设备外壳温度应低于粉尘最小着火温度。若现场同时存在可燃性气体,还需兼顾气体防爆要求。防爆标志、保护等级、认证范围及适用区域应作为选型的首要核对项,不能仅以测量精度或价格作为判断依据。
三、报警功能与系统集成
仪器不仅承担浓度显示任务,更承担预警和联动功能。设备通常具备阈值设定、声光报警、故障自检、数据存储和信号输出等能力。固定式机型可通过模拟量或数字通讯接口接入PLC、DCS或安全管理系统,实现远程监控、趋势记录和除尘设备联动。
报警阈值设置应结合粉尘爆炸下限、职业接触限值、现场通风条件和工艺风险综合确定。过高可能失去预警意义,过低则易产生频繁误报,影响生产秩序。对于连续生产装置,建议将浓度趋势变化、报警保持时间和复位条件纳入管理流程,避免单一瞬时值造成误判。
四、安装、维护与周期校准
防爆式粉尘检测报警仪的长期可靠性取决于安装位置和维护质量。采样点应布置在粉尘分布具有代表性的区域,避开涡流、死角、强振动和直接喷吹位置。固定式在线仪表应保证采样气路通畅,防止粉尘堆积导致响应迟滞。
日常维护包括光学窗口清洁、探头检查、气路疏通、报警功能测试和防爆部件完整性确认。高湿、高油雾或粘性粉尘工况下,应关注传感器污染和信号漂移风险,必要时配置吹扫、干燥或预处理装置。设备应按相关规程进行周期校准,确保测量数据持续可信。
五、结语
防爆式粉尘检测报警仪是连接粉尘监测、职业健康与防爆安全管理的关键设备。其价值不仅体现在浓度数值的实时显示,更体现在危险趋势的早期识别、报警信息的及时传递和安全联动的可靠执行。随着工业防爆要求趋严和智能化监测水平提升,仪器将继续向更高环境适应性、更强系统集成能力和更改善全生命周期管理方向发展,为粉尘爆炸风险防控提供稳定支撑。
 13686843730
 更新时间:2026-10-25
 点击次数:6